- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Sauso maišelio gamybos procesas: nuo medžiagų pjovimo iki RF suvirinimo
„Sealock“ gamina sausus maišelius originalios įrangos gamintojams ir didmeniniams pirkėjams, naudodamas 27,12 MHz radijo dažnio suvirinimą, ir šį procesą verta suprasti, nes jis paaiškina, kodėl du maišeliai, pagaminti iš vienodo audinio, veikia visiškai skirtingai. Sausmaišio hidroizoliacija neperkama su medžiaga – ji sukuriama gamybos linijoje, šiuo metu suvirinamos siūlės. Taip vyksta visa gamybos seka su techninėmis detalėmis, kurios nusprendžia, ar siūlė laikosi.
1. Pirmas etapas: Medžiagos paruošimas ir pjaustymas
Gamyba pradedama nuo dengto audinio ritinėlių –PVC tentasarbaTPU laminuotas nailonas— surežisuota ir patikrinta prieš ką nors nupjaunant. Čia svarbu atlikti patikrinimą, nes dangos nenuoseklumas, medžiagos drėgmė ir dažų partijų svyravimai turi įtakos tam, kas vėliau vyksta suvirinimo stotyje.
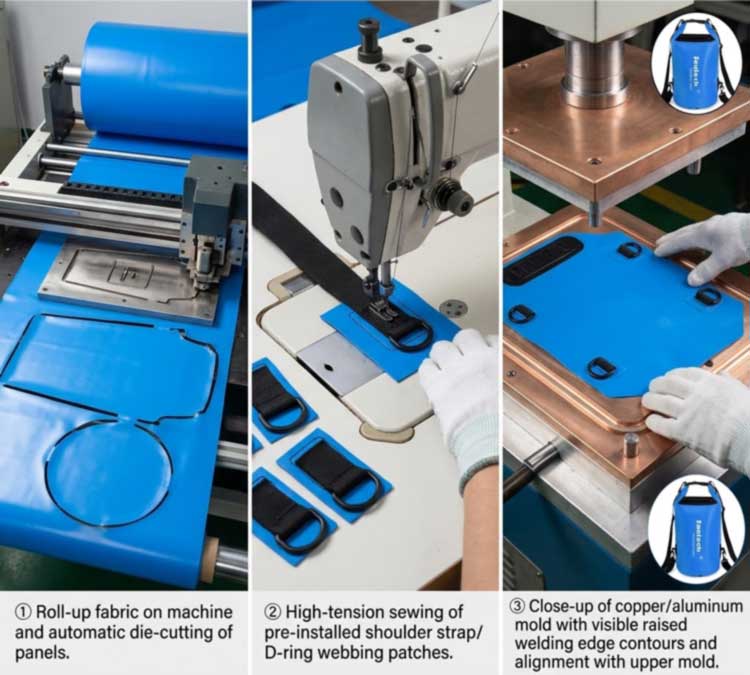
Tada plokštės iš ritinio štampuojamos automatiniu pjovimo presu iki tikslių projektinių matmenų. Pjovimo tikslumas yra tai, kas išlaiko vienodą masės eigą: keliais milimetrais nuo specifikacijų nupjauta plokštė netinkamai įsitaisys po suvirinimo štampu, o suvirinimo linija dreifuoja kartu su juo. Čia taip pat nustatomas medžiagų efektyvumas, nes plokščių įdėjimas lemia, kiek kiekvieno ritinio tampa gaminiu, o ne nupjautu.
2. Antras etapas: išankstinis laikančiųjų dalių surinkimas
Prieš ką nors sandarinant, didelio įtempimo pramoninis siuvimas ant plokščių plokščių pritvirtina laikančius elementus – pečių diržus, D-žiedo juostų lopinėlius, išorines kišenes ir sutvirtinimo plokštes.
Seka čia yra apgalvota ir tai yra viena iš detalių, skiriančių tinkamai pagamintą krepšį nuo pigaus: susiuvamapriešsusidaro vandeniui atsparus sandariklis, todėl jokia adata neprasiskverbia į gatavą vandeniui atsparią membraną. Viskas, kas vėliau turi prisitvirtinti prie sandaraus korpuso – D-žiedai, MOLLE inkarai, vožtuvai – yra privirinama ant sutvirtinimo lopų, o ne siuvama per odą.
3. Trečias etapas: Die Setup
Kiekvienai maišelio geometrijai reikia savo įrankių. Suvirinimo raštas paverčiamas pasirinktiniu štampu – paprastai apdirbtu žalvariu arba aliuminiu – su iškiliais kraštais, kurie apibrėžia tikslią suvirintos siūlės formą. Štampas uždedamas ant plokštelės ir sulygiuotas su skydeliu.
Antgalio dizainas ne tik formuoja siūlę. Pakeltų briaunų profilius galima apdirbti, kad susidarytų plyšimas, kai suvirinimo siūlė ir apdailos kraštas susidaro ta pačia operacija, o štampavimo būklė turi tiesioginės įtakos rezultatams: štampai, praradę plokštumą arba surinkę užterštumą, suteikia netolygų slėgį ir energijos pasiskirstymą, o tai pasirodo kaip silpna vieta šiaip geros siūlės vietoje. Įrankių galimybės taip pat leidžia gamyklai sukurti naują formą, o ne tik pildyti esamas formas – tai yra pagrindaspritaikyti pajėgumai ir struktūros.
4. Ketvirtas etapas: RF suvirinimas – kaip iš tikrųjų susidaro siūlė
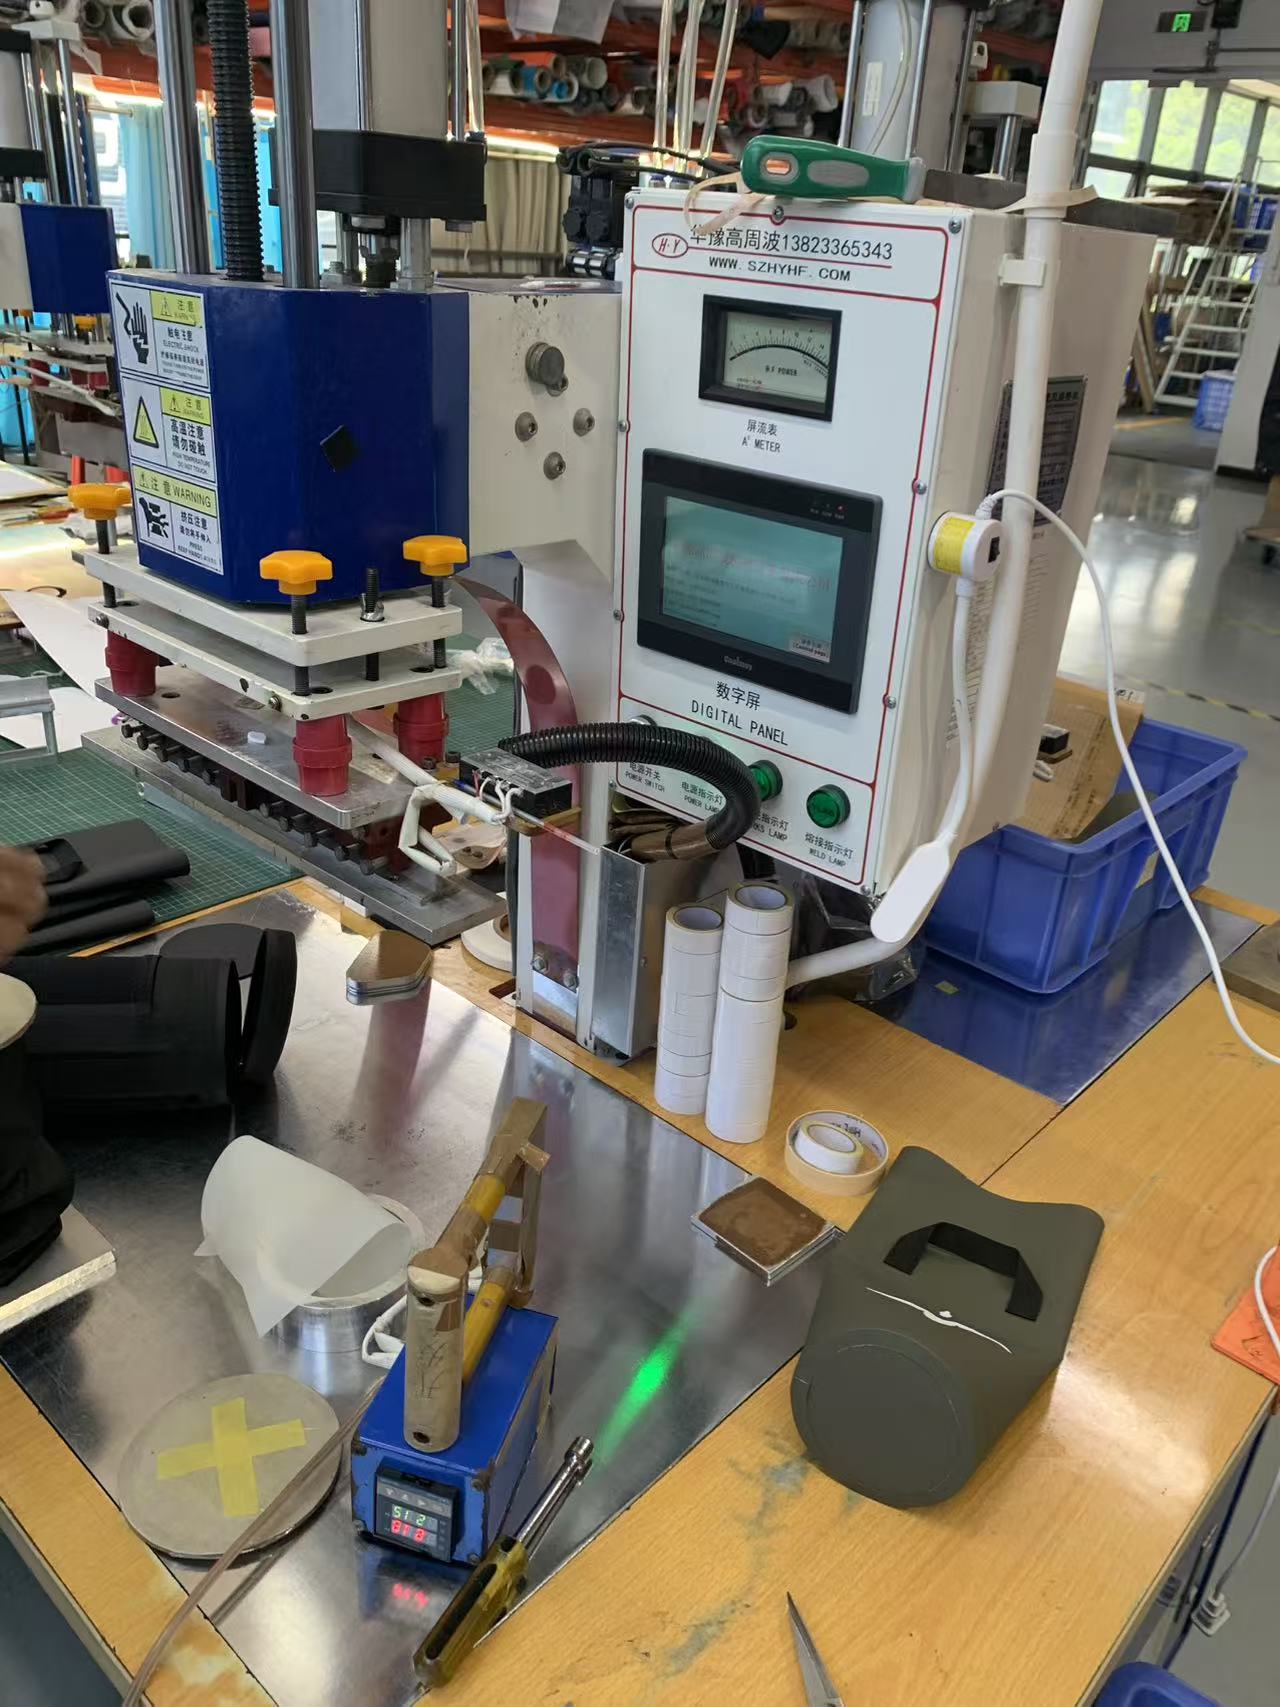
Tai yra proceso esmė. Radijo dažnio suvirinimas – dar vadinamas aukšto dažnio arba dielektriniu suvirinimu – termoplastiką sujungia naudojant elektromagnetinį lauką, o ne išorinį šilumos šaltinį. Seka turi keturias fazes:
- Įkeliama.Plokštės dedamos tarp viršutinio štampo ir apatinės plokštės, o štampas nustato suvirinimo formą.
- Slėgis.Suspaudimo jėga sluoksniai glaudžiai susiliečia – be jos išlydytas polimeras negali susilieti į vieną masę.
- RF aktyvinimas.Generatorius naudoja aukšto dažnio energiją 27,12 MHz per elektrodus. Kintamasis laukas priverčia medžiagoje esančias polines molekules greitai svyruoti, o vidinė molekulinė trintis sukuria šilumąvidujemedžiaga, o ne praleidžiama nuo paviršiaus.
- Aušinimas esant slėgiui.Maitinimas nutrūksta, bet suspaudimas tęsiasi, kol siūlė kietėja. Slėgio atleidimas per anksti yra viena iš dažniausiai pasitaikančių silpnos suvirinimo priežasčių.
Kadangi šiluma kyla medžiagoje, abu sluoksniai vienu metu pasiekia lydymosi temperatūrą ir susijungia į vieną ištisinę masę be klijų, tirpiklių ar siūlų. Teisingai atliktas RF suvirinimas paprastai yra toks pat tvirtas kaip ir pradinė medžiaga – todėl siūlė nėra silpnoji tinkamai pagaminto sauso maišo vieta.
5. Kodėl RF suvirinimas ir ko jis negali suvirinti
RF suvirinimas veikia tik ant poliarinio termoplastiko – medžiagų, kurių molekulės reaguoja į elektromagnetinį lauką. Tai apima PVC, PU ir TPU, TPU dengtus audinius, EVA ir tam tikras PET bei nailono rūšis. Nepoliniai poliolefinai, tokie kaip polietilenas ir polipropilenas, prastai sugeria radijo dažnių energiją ir negali būti suvirinti radijo dažniu be RF reaguojančių dangų arba rišamųjų sluoksnių; vietoj to jiems reikia karšto oro, karšto pleišto arba impulsų metodų.
Ši priklausomybė nuo medžiagos yra specifikacijos problema, o ne smulkmena: viena iš priežasčių, kodėl PVC ir TPU dominuoja sausų maišų kategorijoje. Šioms medžiagoms RF sukuria tvirtesnę siūlę nei karšto oro, karšto pleišto ar impulsinio suvirinimo, todėl jis yra sandarių ir skysčiams nepralaidžių gaminių standartas visose pramonės šakose – nuo sunkvežimių dangčių ir pripučiamų gaminių iki medicininių skysčių maišelių, kur hermetiškas sandariklis nėra neprivalomas.
6. Parametrai, lemiantys suvirinimo kokybę
Suvirinimas yra keturių nustatymų, patvirtintų kiekvienai medžiagai ir storiui, rezultatas, o ne vieną kartą nustatytas ir pamirštas:
| Parametras | Ką jis valdo | Gedimo režimas, jei neteisingas |
|---|---|---|
| RF galia | Vidinio šildymo greitis sandarinimo srityje | Per žemas: nepilnas suliejimas. Per aukštai: perdegimas, plonėjimas |
| Išbuvimo laikas | Kiek laiko naudojama energija | Trumpai: šaltas suvirinimas. Ilgas: medžiagos degradacija |
| Spaudimas | Intymus kontaktas tarp sluoksnių | Žemas: tuštumos ir kanalai. Pernelyg didelis: išspaudimas ir plona, trapi siūlė |
| Aušinimo laikas | Kietėjimas po spaustuku | Išleidžiama anksčiau: siūlė išsitraukia prieš sustingdama |
Kaip masto atskaitos taškas, plonos PVC plėvelės sandarinimas su kelių sekundžių suvirinimo ir aušinimo laiku užima apie kelis šimtus vatų sandarinimo srityje – sunkesniems brezentams ir daugiasluoksniams laminatams reikia daug daugiau. Keletas medžiagų kintamųjų keičia šiuos nustatymus: plastifikatoriaus lygis PVC, drėgmės kiekis, pigmentai ir užpildai, audinio pynimas ir plėvelės storis keičia tai, kaip medžiaga sugeria energiją. Štai kodėl spalvos pasikeitimas arba nauja audinio partija nėra automatiškai neutrali procesui, todėl suvirinimo siūlės perkvalifikuojamos, o ne daromos prielaidos.
7. Penktas etapas: aušinimas, apipjaustymas ir galutinis surinkimas
Suvirintos plokštės perkeliamos į tam skirtą aušinimo zoną, kad sukibimas sutvirtėtų be iškraipymų, tada maišelis nupjaunamas ir pasukamas. Galutinis surinkimas tinka komponentams, kurie užbaigia gaminį: užsegimus ir sagtis, užtrauktukus, jei nurodyta, dirželius, rankenas, prapūtimo vožtuvus ir skaidrias langų plokštes, kurios pačios yra suvirintos į korpusą kaip tos pačios vientisos odos dalis. Apkrovą gabenanti įranga pritvirtinama prie suvirintų armatūros lopų, todėl vandeniui atspari membrana nepraduriama.
8. Šeštas etapas: bandymas prieš išsiunčiant
Suvirinimo siūlė yra patikrinta, o ne manoma. Pradėjus paleisti, atliekami suvirinimo siūlių mėginių atplėšimo testai, siekiant patvirtinti, kad parametrų rinkinys visiškai susilieja – pats gedimo režimas yra diagnostinis, nes siūlė, kuri švariai atsilupa prie sąsajos, rodo nepakankamą sukibimą, o siūlė, kuri plyšta per pagrindinę medžiagą, rodo, kad suvirinimo siūlė yra tvirtesnė nei aplink jį esantis audinys.
Tada gatavų maišelių panardinimo į vandenį bandymas atliekamas pagal nurodytą IPX įvertinimą, taip pat laboratorijų komplektas, apimantis daugiau nei 1 500 rankenų ir inkarų apkrovos bandymus, 3 000 sandarių užtrauktukų ciklų modeliuose su užtrauktuku, tempimo ir sukibimo stiprumą, druskos purškimą, atsparumą trinčiai, spalvų atsparumą ir spalvų skirtumus. Kiekviena partija atlieka trijų pakopų kontrolę – gaunamo audinio ir techninės įrangos IQC, suvirinimo siūlių ir eilėje vykstančių procesų IPQC, OQC su AQL mėginių ėmimu, partijos panardinimo bandymu ir pasirašyto aukso mėginio palyginimu – su SGS arba QIMA patikra, pagalkokybės standartai, taikomi kiekviename gamybos etape.
9. Kodėl suvirinti plaka siuvami ir lipnia juosta
Siūta siūlė tūkstančius kartų persmeigia adatą per vandeniui atsparų sluoksnį, tada pasikliauja juosta, kad uždengtų skyles. Juosta pakeliama su lenkimu, amžiumi, karščiu ir dilimu, o kai tai daroma, kiekviena adatos skylė yra įėjimo taškas. Suvirintoje siūlėje nėra skylių, kurias būtų galima uždengti – padengti sluoksniai sulydomi į vieną medžiagą. Bet kokiam krepšiui, kuris turi atlaikyti panardinimą, o ne lengvą lietų, tai yra lemiamas skirtumas, todėl suvirinta konstrukcija yra originalių vandeniui atsparių gaminių pagrindas, nepaisant to, koks geras veido audinys.
10. Produktai, sukurti remiantis šiuo procesu
Modeliai, pagaminti taikant tą patį suvirinimo procesą, suskirstyti pagal tipą, o ne pagal prioritetą:
| Vaizdas | Modelis | Talpa | Medžiaga | Įvertinimas | Produkto puslapis |
|---|---|---|---|---|---|
|
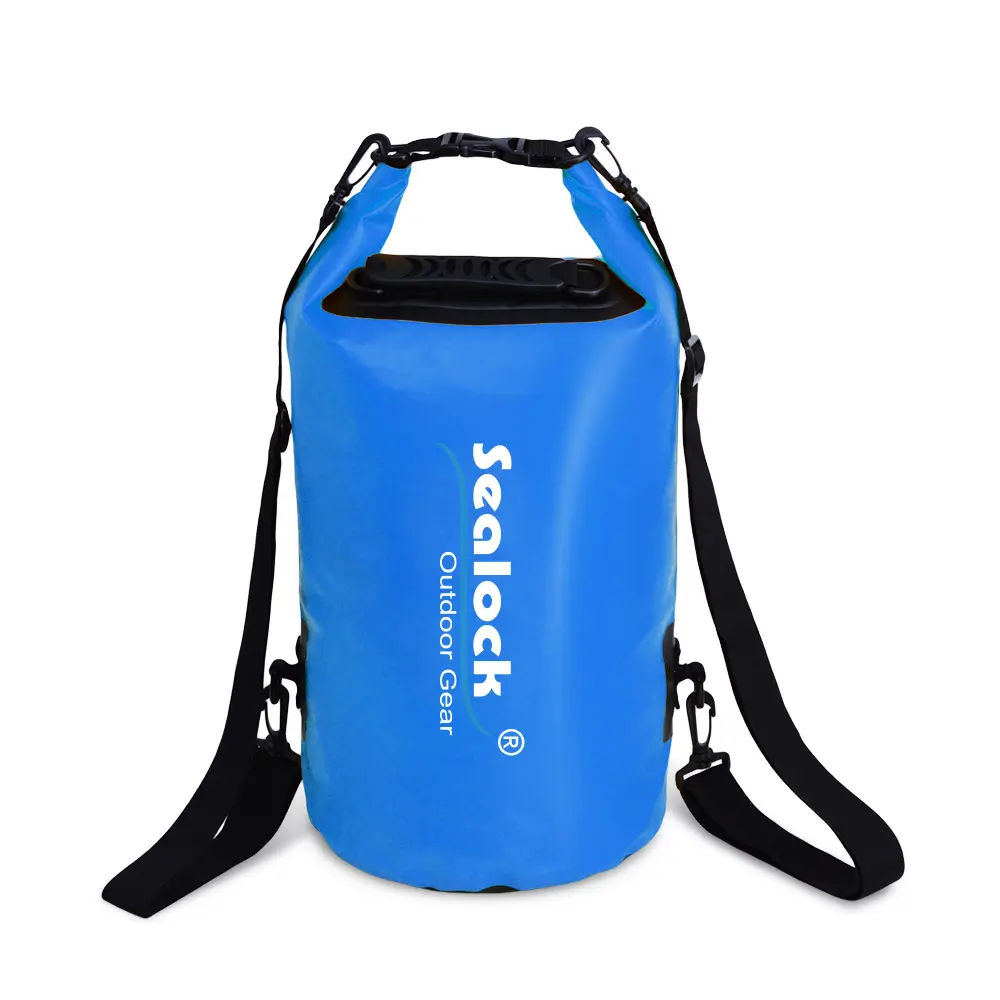
SL-D002 sausas maišas | 5-63L | 0,5 mm 500D PVC | IPX7 | Žiūrėti |

|
SL-E102 kuprinės sausas krepšys | 15/20L | 500D PVC, dvigubas sandariklis | IPX7 | Žiūrėti |
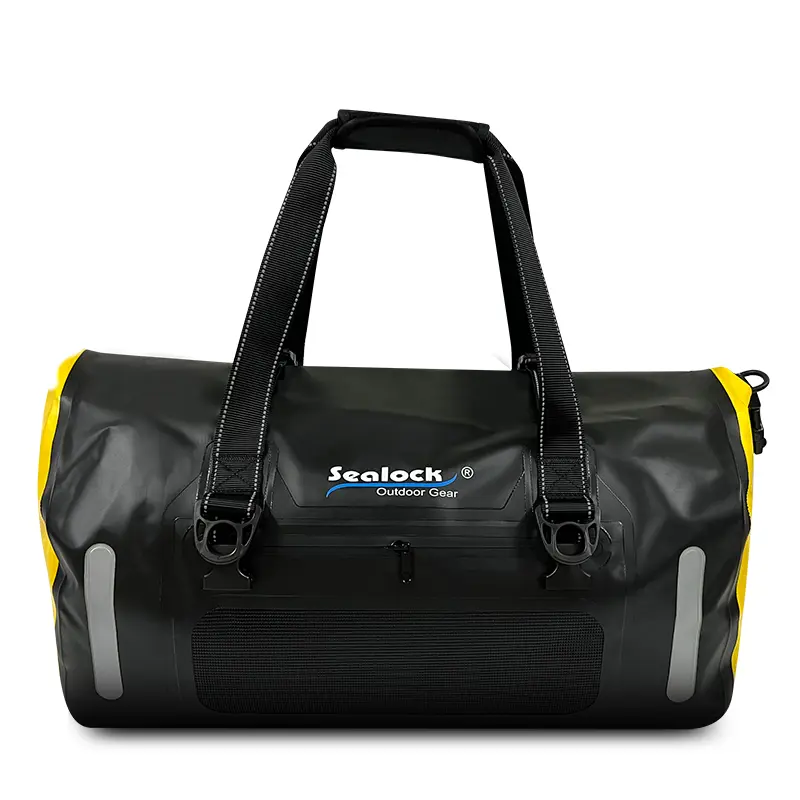
|
SL-K099 Duffel | 40/60L | 840D TPU | IPX7 | Žiūrėti |
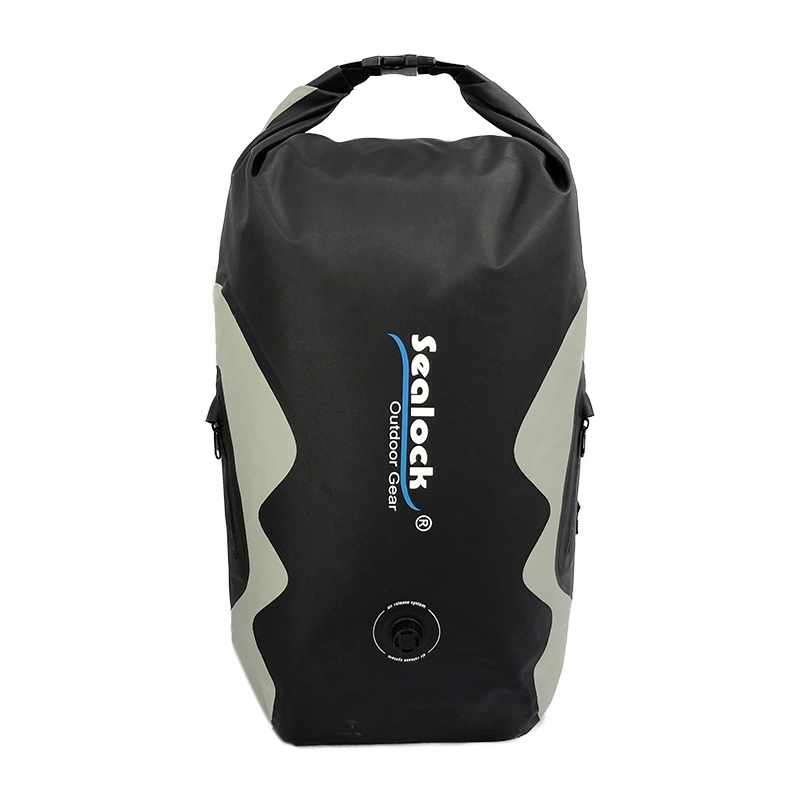
|
SL-E070 sausa kuprinė | 25L | 420D TPU | IPX8 | Žiūrėti |
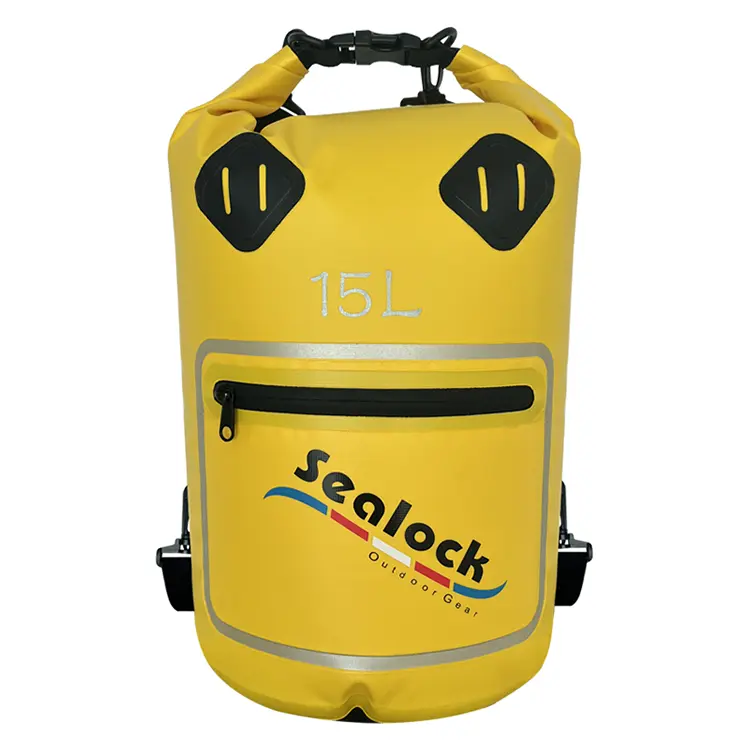
|
SL-D693 langų sausinimo krepšys | 15/20L | 500D PVC + PVC plėvelė | IPX7 | Žiūrėti |
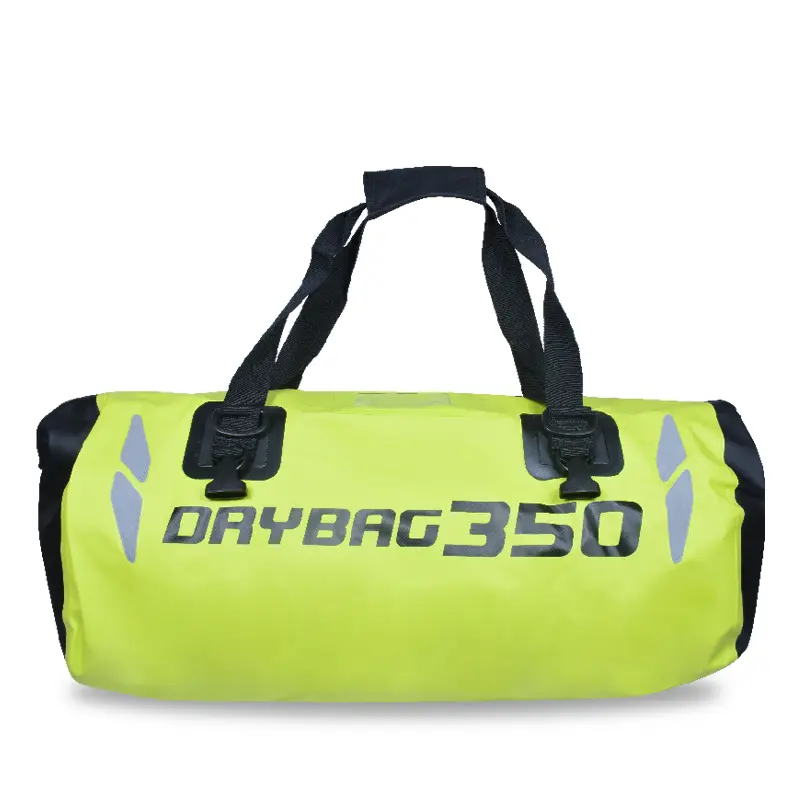
|
SL-C619 motociklo krepšys | 35/50L | 500D PVC | IPX6 | Žiūrėti |
Visi asortimentai yra žemiausausi maišeliai, sausos kuprinės, irdufeliai. Palaikomas pradinis kūrimas pagal eskizą, pavyzdį ar tikslinę specifikaciją – naujos geometrijos reiškia naujus įrankius, kurie yra standartinio kūrimo kelio dalis, o ne kliūtis. MOQ 300 vnt., mėginiai per 7–15 dienų, masinis per 30–45 dienas, iš Dongguano, Kinijos arba Hošimino, Vietnamo.
11. DUK
Kl .: Kodėl mano polietileno arba polipropileno maišelis negali būti suvirintas RF?
A: Kadangi tie polimerai yra nepoliniai – jų molekulės beveik nereaguoja į elektromagnetinį lauką, todėl beveik nesusidaro vidinė šiluma. Jiems reikia RF-reaktyvių dangų arba surišimo sluoksnių arba kitokio metodo, pvz., karšto oro arba impulsinio suvirinimo. Tai yra pagrindinė priežastis, kodėl PVC ir TPU dominuoja suvirintuose vandeniui atspariuose maišeliuose.
K: Kiek stipri yra suvirinta siūlė, palyginti su pačiu audiniu?
A: Teisingai suvirinta, siūlė paprastai yra tokia pat stipri kaip pagrindinė medžiaga arba stipresnė. Atliekant nulupimo testą, geras suvirinimas plyšta per pagrindinį audinį, o ne atsiskiria prie sąsajos – jei siūlė švariai atsilupa, parametrai buvo neteisingi.
Kl.: Pakeitėme spalvą ir suvirinimo siūlės pradėjo gedti – kodėl taip nutiko?
A: Pigmentai ir užpildai keičia tai, kaip medžiaga sugeria RD energiją, taip pat plastifikatoriaus lygį, drėgmės kiekį ir storį. Dėl naujos spalvos ar audinio partijos gali reikėti kitokio galios, išlikimo arba slėgio nustatymo. Suvirinimo siūlės turi būti iš naujo kvalifikuotos atliekant lupimo bandymus važiavimo pradžioje, o ne perkeliant prielaidą, kad „ta pati medžiaga“ reiškia „tokius pačius nustatymus“.
Kl .: Ar ant vandeniui atsparaus maišelio kada nors priimtina klijuota siūlė?
A: Apsaugai nuo lengvo lietaus jis gali veikti, bet ne panardinant. Siuvinėjimas perforuoja vandeniui atsparų sluoksnį tūkstančius kartų, o juosta, dengianti šias skylutes, pakyla lankstantis, šildant ir senstant. Jei specifikacijoje nurodyta, kad panardinamas, jis turi būti suvirintas.
Kl .: Kodėl pasirinkta maišelio forma padidina išlaidas ir padidina pristatymo laiką?
A: Kiekvienai geometrijai reikalingas atskiras apdirbtas štampas, o tai yra vienkartinė įrankio kaina ir laikas, kurį reikia atlikti prieš pradedant mėginių ėmimą. Dėl tos pačios priežasties nauja forma turi didesnį minimumą nei esamo modelio spalvos pasikeitimas.
Kl .: Ar galima suvirinti skirtingas medžiagas viena su kita?
A: Suderinamos polinės medžiagos gali būti – įprastas pavyzdys yra skaidrus PVC plėvelės langas, suvirintas į PVC brezento korpusą. Sumaišius skirtingus polimerus arba polinius polimerus su nepoline medžiaga, ryšiai nutrūksta, todėl medžiagų poravimas patvirtinamas mėginių ėmimo etape.
Paprašykite proceso apžvalgos arba pavyzdžių
Jei norite peržiūrėti suvirinimo linijos vaizdo įrašą, suvirinimo bandymo duomenis, pavyzdžius arba visą OEM / ODM pasiūlymą,pateikti užklausą. „Sealock“ į viešųjų pirkimų užklausas atsako per 24 valandas.